W wielu zakładach produkcyjnych moment wyjęcia elementu z formy wtryskowej nie oznacza jeszcze zakończenia procesu. Gotowa wypraska musi zostać odebrana, skontrolowana, policzona, umieszczona w odpowiednim opakowaniu, oznaczona i dopiero później przekazana do magazynu albo przygotowana do wysyłki. Jeżeli każda z tych czynności odbywa się w innym miejscu, pomiędzy stanowiskami zaczynają krążyć pojemniki z półproduktami, dokumentacja i kolejne partie wyrobów.
Alternatywą jest zorganizowanie stanowiska w taki sposób, aby pakowanie i etykietowanie odbywało się bezpośrednio przy produkcji. Detal opuszczający wtryskarkę nie trafia wtedy do tymczasowego pojemnika, lecz przechodzi przez ustaloną sekwencję czynności i zostaje przygotowany do dalszej logistyki. Rozwiązanie może być realizowane ręcznie, półautomatycznie lub w pełni automatycznie. Jego opłacalność zależy przede wszystkim od charakteru produktu, długości serii, czasu cyklu oraz wymagań dotyczących identyfikacji partii.
Eliminacja pośredniego magazynowania może znacząco skrócić drogę produktu przez zakład
Tradycyjny model często zakłada, że wyprodukowane części są najpierw umieszczane w pojemnikach zbiorczych. Następnie przewozi się je do magazynu produkcji w toku albo na osobne stanowisko pakowania. Tam produkty są ponownie wyjmowane, przeliczane i przygotowywane do wysyłki.
Każda taka operacja wymaga czasu. Potrzebna jest przestrzeń na pojemniki, transport wewnętrzny oraz kontrola tego, która partia znajduje się w konkretnym miejscu.
Pakowanie bezpośrednio przy maszynie pozwala część tych czynności wyeliminować. Jeżeli produkt nie wymaga dodatkowej obróbki, może praktycznie od razu otrzymać docelowe opakowanie. Szczególnie korzystne jest to w przypadku dużych serii o stabilnym rytmie produkcji, gdzie każdego dnia przez zakład przepływają znaczne ilości identycznych wyrobów.
Produkt powinien trafiać do opakowania dopiero wtedy, gdy jego stan na to pozwala
Nie każdy detal można zapakować natychmiast po opuszczeniu formy. Wypraska może mieć jeszcze podwyższoną temperaturę, a w określonych przypadkach jej wymiary lub kształt mogą stabilizować się przez pewien czas po zakończeniu cyklu.
Zbyt szybkie umieszczenie gorących produktów w ciasnym opakowaniu może sprzyjać powstawaniu odkształceń. Elementy mogą również pozostawiać na sobie ślady, jeśli zostaną ułożone jeden na drugim, zanim osiągną odpowiednią temperaturę.
Dlatego pojęcie pakowania bezpośrednio po produkcji nie zawsze oznacza dosłownie kilka sekund od otwarcia formy. Stanowisko może obejmować transporter zapewniający czas potrzebny na dodatkowe chłodzenie. Dopiero na jego końcu odbywa się liczenie i pakowanie.
Delikatne powierzchnie są mocnym argumentem za ograniczeniem liczby operacji transportowych
Każde ręczne przesypywanie i przekładanie wyprasek zwiększa ryzyko uszkodzenia ich powierzchni. W przypadku niewidocznego komponentu technicznego drobna rysa może nie mieć znaczenia. Zupełnie inaczej wygląda sytuacja przy obudowie, elemencie dekoracyjnym lub produkcie, którego wygląd stanowi jedno z głównych kryteriów jakości.
Jeżeli detal zostanie odebrany przez robota i odłożony bezpośrednio do przygotowanego opakowania, można ograniczyć liczbę kontaktów z innymi przedmiotami.
Czasami stosuje się również przekładki, tacki lub opakowania z określonymi gniazdami. Robot umieszcza każdą część w osobnym miejscu, dzięki czemu produkty nie przemieszczają się swobodnie podczas transportu. Takie rozwiązanie wymaga bardziej rozbudowanego stanowiska, ale może znacząco ograniczyć straty wynikające z uszkodzeń powierzchni.
Kontrola jakości powinna znaleźć się przed etapem zamknięcia opakowania
Połączenie pakowania z produkcją ma sens tylko wtedy, gdy do opakowania trafiają części spełniające wymagania. Zamknięcie kartonu pełnego niezweryfikowanych wyprasek może przenieść problem jakościowy bezpośrednio do magazynu lub klienta.
Kontrola może mieć różny zakres. Przy prostych elementach wystarczające bywa sprawdzenie wybranych cech w ustalonych odstępach czasu. W bardziej wymagających projektach można wykorzystać czujniki lub systemy wizyjne do automatycznej kontroli każdej sztuki.
Istotne jest określenie właściwej kolejności:
- odbiór elementu z formy,
- ewentualne oddzielenie układu wlewowego,
- dodatkowe chłodzenie,
- kontrola wymaganych cech,
- odrzucenie części niezgodnych,
- liczenie poprawnych produktów,
- umieszczenie ich w opakowaniu,
- oznaczenie gotowej jednostki logistycznej.
Dzięki takiej organizacji etap pakowania staje się częścią procesu jakościowego, a nie tylko czynnością logistyczną.
Automatyczne liczenie detali ogranicza pomyłki przy przygotowywaniu opakowań zbiorczych
Jeżeli klient oczekuje konkretnej liczby sztuk w kartonie, pojemniku lub worku, sposób liczenia powinien być powtarzalny. Ręczne przeliczanie dużej liczby małych elementów jest czasochłonne i podatne na błędy.
Automatyzacja pozwala powiązać liczenie bezpośrednio z cyklem wtryskarki. Jeśli forma posiada określoną liczbę gniazd, system może obliczać liczbę wyprodukowanych części na podstawie poprawnie wykonanych cykli. Innym rozwiązaniem jest zastosowanie czujnika rejestrującego każdy element przechodzący do opakowania.
Po osiągnięciu ustalonej liczby system może zasygnalizować konieczność wymiany pojemnika lub automatycznie skierować strumień produktów do kolejnego opakowania. Przy dużych seriach ogranicza to liczbę ręcznych czynności i ułatwia zachowanie stałej wielkości partii.
Etykieta naklejana przy produkcji może zawierać dane bezpośrednio powiązane z konkretną partią
Etykietowanie bezpośrednio przy stanowisku ma szczególną wartość tam, gdzie ważna jest identyfikowalność produktu. Etykieta może zostać przygotowana dopiero po zakończeniu napełniania konkretnego opakowania, dzięki czemu dane są powiązane z rzeczywistą partią produkcyjną.
W zależności od wymagań mogą znaleźć się na niej między innymi:
- nazwa lub indeks produktu,
- numer partii,
- liczba sztuk,
- data produkcji,
- oznaczenie formy,
- numer maszyny,
- numer zlecenia,
- kod kreskowy lub kod 2D,
- dodatkowe informacje wymagane przez odbiorcę.
Automatyczne pobieranie danych z systemu produkcyjnego zmniejsza ryzyko pomyłki wynikającej z ręcznego przepisywania oznaczeń. Jest to szczególnie istotne, gdy na sąsiednich maszynach wykonywane są podobne produkty różniące się jedynie niewielkim szczegółem.
Identyfikowalność partii ułatwia późniejsze analizowanie reklamacji i problemów jakościowych
Dobrze przygotowana etykieta nie służy wyłącznie magazynierowi. Może być również ważnym źródłem informacji kilka tygodni lub miesięcy po zakończeniu produkcji.
Jeżeli klient zgłosi problem dotyczący konkretnego opakowania, numer partii pozwala powiązać produkt z dokumentacją procesu. Można sprawdzić, kiedy elementy zostały wykonane, z jakiego materiału korzystano i jakie wyniki kontroli odnotowano.
Bez odpowiedniego znakowania zakres analizy może obejmować znacznie większą liczbę produktów. Jeżeli natomiast każda partia jest jednoznacznie oznaczona, łatwiej ograniczyć działania do rzeczywiście podejrzanego okresu produkcji.
Dobra identyfikowalność zmniejsza chaos wtedy, gdy trzeba szybko ustalić historię konkretnego produktu.
Pakowanie przy wtryskarce szczególnie dobrze sprawdza się w stabilnych i powtarzalnych seriach
Najłatwiej zintegrować procesy wtedy, gdy przez dłuższy czas produkowany jest jeden wyrób w niezmiennym opakowaniu. Stanowisko można wówczas dokładnie dopasować do konkretnego cyklu, liczby sztuk i wymagań logistycznych.
Przy produkcji wielkoseryjnej nawet niewielka oszczędność czasu na pojedynczym opakowaniu może przynieść zauważalny efekt w skali miesiąca. Ograniczona zostaje również liczba operacji transportowych wykonywanych przez pracowników.
Nie oznacza to jednak, że rozwiązanie jest przeznaczone wyłącznie dla ogromnych wolumenów. Przy średnich seriach można stosować bardziej uniwersalne stanowiska, które po niewielkim przezbrojeniu obsługują kilka rodzajów produktów.
Krótkie serie wymagają bardziej elastycznego podejścia do stanowiska pakującego
Jeżeli wtryskarka często zmienia produkowany asortyment, bardzo wyspecjalizowana linia pakująca może okazać się mało praktyczna. Każdy produkt może wymagać innego kartonu, liczby sztuk, sposobu ułożenia i wzoru etykiety.
W takiej sytuacji lepsze może być stanowisko półautomatyczne. Operator przygotowuje opakowania i wykonuje część czynności ręcznie, natomiast system wspomaga liczenie, drukowanie etykiet lub transport produktów.
Kluczowa staje się szybkość przezbrojenia. Jeżeli przygotowanie linii pakującej trwa dłużej niż sama produkcja krótkiej partii, integracja nie przyniesie oczekiwanych korzyści.
Opakowanie powinno być projektowane z uwzględnieniem sposobu, w jaki produkt opuszcza linię
Włączenie pakowania do procesu produkcyjnego wymaga wcześniejszego określenia rodzaju opakowania. Inaczej organizuje się automatyczne napełnianie kartonów, inaczej worków, tacek czy pojemników wielokrotnego użytku.
Ważne są wymiary produktu, jego masa, podatność na zarysowania oraz dopuszczalny sposób ułożenia. Jeżeli elementy można wsypywać luzem, stanowisko będzie stosunkowo proste. Produkty wymagające zachowania konkretnej orientacji potrzebują bardziej precyzyjnego systemu odkładania.
Warto także zwrócić uwagę na ergonomię późniejszej logistyki. Opakowanie powinno być wygodne do przenoszenia, magazynowania i transportu, a jednocześnie nie może generować niepotrzebnie dużej ilości pustej przestrzeni.
Robot może połączyć odbiór wypraski, kontrolę i odkładanie do opakowania w jednym cyklu
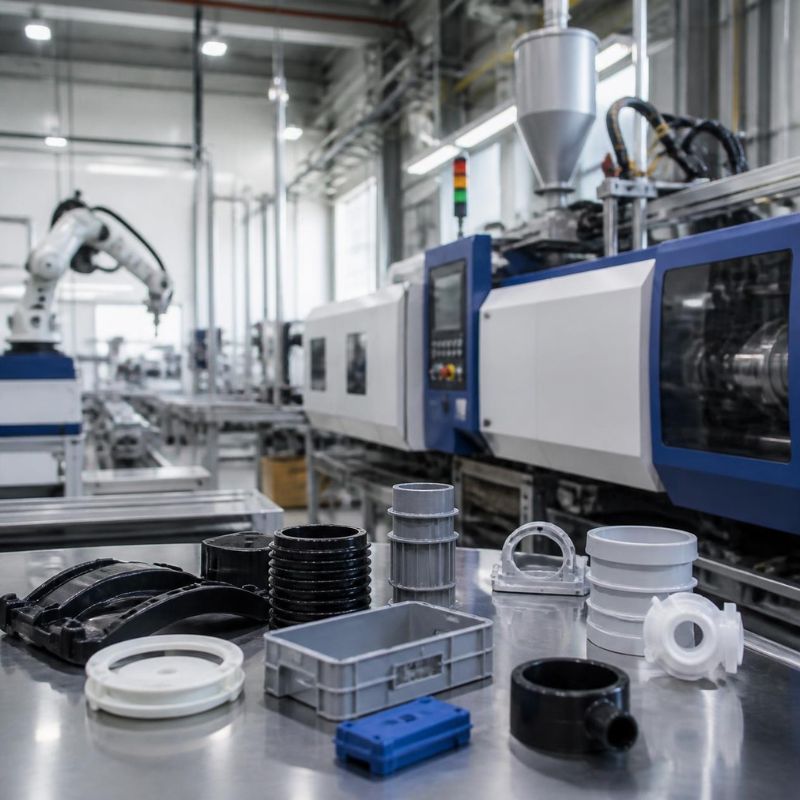
Robot znajdujący się przy wtryskarce nie musi ograniczać się do wyjęcia produktu z formy. Po odbiorze może przenieść detal przed kamerę, umieścić go na stanowisku testowym, a następnie odłożyć do właściwego opakowania.
Pozwala to ograniczyć liczbę pośrednich operacji. W przypadku elementów wymagających uporządkowanego ułożenia robot może dokładnie pozycjonować każdą sztukę.
W bardziej rozbudowanym systemie po napełnieniu opakowania może nastąpić jego automatyczna wymiana. Następnie drukowana jest etykieta, a gotowy karton zostaje skierowany na transporter prowadzący do kolejnego obszaru.
Tego rodzaju rozwiązania są najbardziej uzasadnione wtedy, gdy wszystkie urządzenia mogą pracować w tempie odpowiadającym rzeczywistemu cyklowi wtryskarki.
Wąskie gardło na stanowisku pakowania może ograniczyć wydajność całej produkcji
Integracja procesów ma również pewne ryzyko. Jeśli pakowanie trwa dłużej niż produkcja kolejnych części, w pewnym momencie zacznie powstawać kolejka oczekujących wyrobów.
Przed połączeniem stanowisk warto więc przeanalizować ich wydajność. Jeżeli wtryskarka co 20 sekund wytwarza cztery elementy, system odbioru, kontroli i pakowania musi być przygotowany do obsługi właśnie takiego strumienia.
W przeciwnym razie konieczne może być zastosowanie bufora. Krótki transporter albo odpowiedni zasobnik pozwala czasowo oddzielić rytm maszyny od rytmu pakowania. Nie powinien jednak służyć do maskowania trwałego niedopasowania wydajności.
Integracja etykietowania z systemem produkcyjnym ogranicza ryzyko użycia niewłaściwego oznaczenia
Ręczne wybieranie etykiety z listy wielu podobnych indeksów tworzy możliwość popełnienia błędu. Przy produkcji realizowanej dla różnych odbiorców pomyłka może dotyczyć numeru produktu, partii, liczby sztuk lub nawet danych klienta.
Lepszym rozwiązaniem jest powiązanie etykiety z aktywnym zleceniem. System wie wtedy, jaki produkt znajduje się na maszynie i jakie oznaczenie powinno zostać wydrukowane.
Można również zastosować dodatkową kontrolę kodów. Po wydrukowaniu etykiety skaner potwierdza jej zgodność ze zleceniem, zanim opakowanie zostanie zwolnione do magazynu.
Takie rozwiązanie jest szczególnie wartościowe tam, gdzie poprawność oznaczeń jest równie istotna jak jakość samego detalu.
Dobrze zaplanowany przepływ materiału i produktu ułatwia połączenie produkcji z logistyką
Pakowanie bezpośrednio po wtrysku warto uwzględniać już podczas projektowania organizacji stanowiska. Trzeba przewidzieć miejsce na puste opakowania, urządzenia etykietujące, gotowe jednostki logistyczne i bezpieczne przemieszczanie pracowników.
Znaczenie ma również sposób dostarczania tworzywa oraz odbioru gotowych produktów. Jeżeli wokół maszyny brakuje przestrzeni, nawet dobrze zaprojektowany system może utrudniać codzienną obsługę.
W praktyce przetwórstwo tworzyw należy więc rozpatrywać szerzej niż tylko przez parametry samej wtryskarki. Informacje dotyczące technologii i zaplecza związanego z produkcją polimerową można znaleźć również poprzez Chemos.pl, co może być użyteczne przy analizowaniu różnych elementów organizacji procesu.
Automatyczne pakowanie nie zawsze będzie tańsze od dobrze zorganizowanej pracy ręcznej
Automatyzacja powinna rozwiązywać konkretny problem, a nie być inwestycją realizowaną wyłącznie dlatego, że technicznie można ją zastosować. Rozbudowana linia wymaga zakupu urządzeń, integracji, programowania, serwisu i miejsca na hali.
Przy niewielkiej liczbie produktów lub częstych zmianach asortymentu operator może wykonywać pakowanie szybciej i bardziej elastycznie niż wyspecjalizowany automat wymagający regularnych przezbrojeń.
Sytuacja zmienia się przy dużej, powtarzalnej produkcji. Jeżeli te same czynności są wykonywane tysiące razy każdego dnia, automatyzacja zaczyna przynosić znacznie większe korzyści.
| Kryterium | Osobne pakowanie | Pakowanie przy produkcji |
|---|---|---|
| Transport międzyoperacyjny | większy | ograniczony |
| Produkcja w toku | często wymaga miejsca | może być znacznie mniejsza |
| Identyfikacja partii | wymaga dodatkowej kontroli | może powstawać automatycznie |
| Elastyczność przy zmianach | zwykle duża | zależy od konstrukcji stanowiska |
| Ryzyko uszkodzeń przy przekładaniu | większe | można je ograniczyć |
| Automatyzacja | niezależna od maszyny | może być zsynchronizowana z cyklem |
Opłacalność połączenia procesów warto liczyć na podstawie całkowitego kosztu obsługi produktu
Porównując dwa modele organizacji, nie należy analizować wyłącznie liczby pracowników stojących przy maszynie. Trzeba uwzględnić wszystkie czynności wykonywane pomiędzy zakończeniem wtrysku a przygotowaniem produktu do magazynowania.
Koszt tworzą między innymi transport wewnętrzny, pojemniki tymczasowe, powierzchnia magazynowa, ponowne przeliczanie, przepakowywanie, drukowanie oznaczeń oraz obsługa produkcji w toku.
W zintegrowanym procesie część tych operacji może zniknąć całkowicie. Z drugiej strony pojawiają się koszty urządzeń i ich utrzymania. Dlatego właściwa analiza powinna obejmować konkretny produkt i rzeczywisty wolumen, a nie jedynie ogólne założenie, że automatyzacja zawsze oznacza oszczędność.
Największe korzyści pojawiają się wtedy, gdy pakowanie staje się naturalnym ostatnim etapem produkcji
Połączenie produkcji, kontroli, pakowania i etykietowania jest najbardziej efektywne w przypadku wyrobów, które po opuszczeniu stanowiska nie wymagają już dodatkowych operacji technologicznych. Gotowe opakowanie może wtedy zostać bezpośrednio przekazane do magazynu lub obszaru wysyłkowego.
Zmniejsza się liczba miejsc, w których produkt jest odkładany i ponownie pobierany. Łatwiejsza staje się identyfikacja partii, a ryzyko wymieszania podobnych komponentów można ograniczyć.
Najważniejsze jest jednak odpowiednie dopasowanie rozwiązania do produktu. Czas cyklu, temperatura wypraski, wymagania jakościowe, rodzaj opakowania, wielkość serii i sposób etykietowania powinny być analizowane wspólnie. Dopiero wtedy integracja rzeczywiście upraszcza produkcję, zamiast tworzyć dodatkowe ograniczenie na końcu linii.
FAQ – najczęstsze pytania o pakowanie i etykietowanie bezpośrednio po produkcji
Czy każdą wypraskę można pakować od razu po wyjęciu z formy?
Nie. Niektóre produkty wymagają dodatkowego czasu na schłodzenie lub ustabilizowanie przed umieszczeniem w docelowym opakowaniu.
Kiedy automatyczne pakowanie jest najbardziej opłacalne?
Największy potencjał występuje zwykle przy długich, powtarzalnych seriach, w których sposób pakowania pozostaje przez dłuższy czas niezmienny.
Czy etykieta może być automatycznie powiązana ze zleceniem produkcyjnym?
Tak. Odpowiednio zintegrowany system może generować oznaczenie na podstawie aktywnego zlecenia, numeru partii i innych danych produkcyjnych.
Czy przy krótkich seriach warto łączyć pakowanie z produkcją?
Może to być korzystne, ale stanowisko powinno być wtedy odpowiednio elastyczne. Często lepiej sprawdza się rozwiązanie półautomatyczne, które można szybko dostosować do kolejnego produktu.
Dlaczego kontrolę jakości warto wykonywać przed zamknięciem opakowania?
Pozwala to zatrzymać niezgodne elementy jeszcze na stanowisku produkcyjnym i ogranicza ryzyko przekazania wadliwej partii do magazynu lub odbiorcy.